Новини

Як плоский фланець забезпечує надійне ущільнення за допомогою болтів?

2026-09-17 13:30:08

На нафтохімічному заводі болтове плоске фланцеве з’єднання повинно містити технологічну рідину під тиском понад 100 бар і температурою понад 400°C. Ущільнення створюється не одним компонентом, а системою: поверхнями фланців, прокладкою та болтами. Коли болти затягуються, вони створюють затискну силу, яка стискає прокладку між гранями фланців. Прокладка, у свою чергу, деформує та заповнює мікроскопічні нерівності на поверхнях фланців, створюючи бар’єр, що запобігає протіканню. Це здається досить простим. Проте протікання фланців є однією з найпоширеніших причин промислових аварій і втрат виробництва. Причина полягає в тому, що досягнення надійного ущільнення вимагає точного балансу між навантаженням болта, стисненням прокладки та жорсткістю фланця — балансом, який легко порушити неправильним встановленням, неправильним моментом затягування болта або поганою якістю поверхні фланця.


Питання про те, як aплоский фланецьТому для досягнення надійної герметичності за допомогою болтів потрібно не просто затягнути болти, поки вони не затягнуться. Це питання техніки. Навантаження на болт має бути достатнім, щоб стиснути прокладку достатньо для герметизації, але не настільки великим, щоб воно розчавило прокладку або подавило болти. Поверхні фланців повинні бути рівними та достатньо гладкими, щоб прокладка могла відповідати, але не настільки гладкими, щоб прокладка не могла зачепити. Для рівномірного розподілу навантаження болти необхідно затягувати в певній послідовності. І вся збірка має бути розроблена таким чином, щоб витримувати робочий тиск, температуру та температурні цикли без втрати сили ущільнення. У цій статті буде розглянуто кожен із цих факторів у технічних деталях, забезпечуючи всебічне розуміння болтового ущільнення плоского фланця для інженерів, фахівців з технічного обслуговування та спеціалістів із закупівель. наWenzhou Longan Flange Co., Ltd., наша фабрика виробляє плоскі фланці більше двох десятиліть, і ми розвинули глибоке розуміння факторів, які визначають надійність ущільнення.

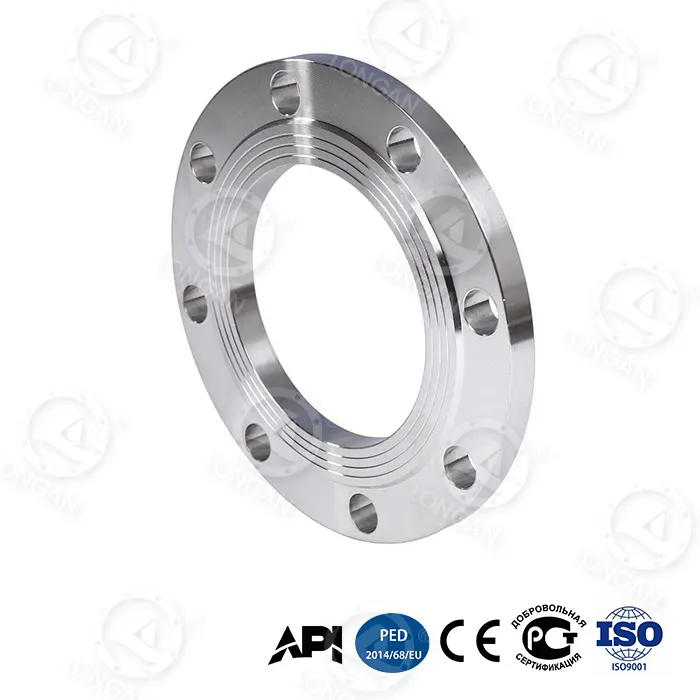
sme b16.5 flat face flange


Зміст


1. Механізм ущільнення: що насправді відбувається, коли ви затягуєте болт?

Щоб зрозуміти, як плоский фланець забезпечує надійне ущільнення, ми повинні спочатку зрозуміти механіку болтового з’єднання. Коли болт закручується, він пружно розтягується. Болт діє як пружина, і натяг болта створює затискну силу, яка стягує дві поверхні фланців разом. Ця затискна сила передається через поверхні фланців на прокладку. Прокладка, яка виготовлена ​​з більш м’якого матеріалу, ніж фланець, стискається. Стискаючись, він тече в мікроскопічні западини та дряпає поверхню фланця, створюючи звивистий шлях, через який рідина під тиском не може легко проникнути. Герметичність досягається, коли прокладка достатньо стиснута, щоб заповнити ці нерівності, і коли залишкова напруга стиснення прокладки перевищує внутрішній тиск рідини.

Ключовий принцип полягає в тому, що прокладка повинна підтримуватися в стані стиснення протягом усього терміну служби з'єднання. Якщо напруга стиснення падає нижче критичного рівня, ущільнювач протікає. Напруга стиснення може знизитися з кількох причин. З часом прокладка може розслабитися (повзати), особливо при підвищених температурах. Болти можуть втратити натяг через розслаблення або вібрацію. Поверхні фланців можуть роз'єднатися через температурне розширення або вигин. Конструкція плоского фланця повинна враховувати всі ці фактори. Більш товстий, більш жорсткий фланець буде протистояти вигину та підтримувати більш рівномірну напругу стиснення прокладки. Більша кількість менших болтів забезпечить більш рівномірну силу затиску, ніж менша кількість більших болтів. І матеріал прокладки повинен бути вибраний таким чином, щоб протистояти розслабленню та хімічному впливу.

У наведеній нижче таблиці підсумовано ключові сили та фактори, які визначають надійність болтового ущільнення плоского фланця.

Фактор опис Вплив на ущільнення
Натяг болта Пружне розтягнення болта при затягуванні Забезпечує притискну силу, яка стискає прокладку
Стиснення прокладки Деформація прокладки під навантаженням болта Заповнює нерівності поверхні та створює герметичність
Жорсткість фланця Стійкість фланця до вигину під навантаженням болта Забезпечує рівномірне стиснення прокладки по всій поверхні
Розслаблення прокладки Втрата напруги стиснення з часом Зменшує силу ущільнення; необхідно звести до мінімуму
Теплові ефекти Диференціальне розширення болтів, фланців і прокладки Може збільшити або зменшити навантаження на болт
Внутрішній тиск Сила, яку чинить технологічна рідина Схильний до роз'єднання фланців; необхідно протидіяти навантаженню болта

Wenzhou Longan Flange Co., Ltd. розробляє наші плоскі фланці, щоб оптимізувати ці фактори. Наші фланці виготовляються з високоякісної сталі та обробляються до точних розмірів, щоб забезпечити належне прилягання та розподіл навантаження. Ми також надаємо технічні рекомендації щодо вибору болтів, вибору прокладки та процедур затягування, щоб допомогти нашим клієнтам досягти надійних ущільнень у їхніх конкретних сферах застосування.


2. Навантаження та крутний момент болта: цифри, які визначають успіх чи невдачу

Навантаження на болт є найважливішою змінною для досягнення надійного ущільнення. Якщо навантаження на болт занадто низьке, прокладка не буде достатньо стиснута для ущільнення. Якщо навантаження на болт занадто велике, прокладка може бути зім’ята, болти можуть прогинатися або фланець може бути пошкоджений. Цільове навантаження на болт визначається рекомендацією виробника прокладки, яка вказує мінімальну та максимальну напругу стиснення для матеріалу прокладки. Це напруження потім перетворюється на значення крутного моменту з використанням тертя різьблення болта та геометрії з’єднання. Відношення крутного моменту до натягу визначається формулою: T = K × D × F, де T — крутний момент, K — гайка (безрозмірний коефіцієнт, який враховує тертя), D — номінальний діаметр болта, а F — бажане натягнення болта.

Гайковий фактор К є критичним, але часто неправильно розуміють параметром. Це залежить від змащування різьби, якості поверхні болта та гайки та наявності будь-яких покриттів. Типове значення K становить 0,2 для змащених сталевих болтів, але воно може коливатися від 0,1 до 0,3 залежно від умов. Це означає, що те саме значення крутного моменту може створити натяг болта, який змінюється в три рази. Ось чому сам по собі крутний момент не є надійним показником навантаження на болт. Для критичних застосувань інженери використовують більш точні методи, такі як вимірювання подовження болтів або індикатори прямого натягу. У таблиці нижче наведено типові значення моменту затягування для типових розмірів болтів і матеріалів прокладок.

Розмір болта Тип прокладки Цільове напруження болта (МПа) Рекомендований крутний момент (Нм) Гайковий фактор (К)
M16 гумовий 30 - 50 80 - 120 0.20
M16 PTFE 40 - 60 100 - 150 0.20
М20 Спіральна рана 60 - 80 200 - 280 0.18
M24 Спіральна рана 60 - 80 350 - 480 0.18
M24 Металева оболонка 80 - 120 450 - 650 0.16

На нашому заводі ми надаємо нашим клієнтам докладні специфікації крутного моменту для кожного плоского фланця, який ми виготовляємо. Ці специфікації базуються на розмірах фланця, розмірі та матеріалі болта, типі прокладки та умовах експлуатації. Ми також рекомендуємо використовувати відкалібровані динамометричні ключі та перевіряти натяг болта за допомогою другого методу, наприклад вимірювання подовження болта за допомогою мікрометра або використання ультразвукового вимірювача натягу болта. Такий суворий підхід до контролю навантаження на болт необхідний для досягнення надійної герметизації в критичних випадках.


3. Вибір прокладки: стисливий елемент, який створює ущільнення

Прокладка – це компонент, який фактично створює ущільнення в болтовому плоскому фланцевому з’єднанні. Це стисливий матеріал, який затискається між гранями фланців. Прокладка має бути достатньо м’якою, щоб відповідати нерівностям поверхні фланців, але достатньо міцною, щоб витримувати внутрішній тиск і хімічний вплив технологічної рідини. Він також повинен бути достатньо пружним, щоб підтримувати напругу стиснення протягом тривалого часу та під час термічного циклу. Немає єдиного матеріалу прокладки, який підходив би для всіх застосувань. Вибір матеріалу прокладки залежить від температури, тиску та вимог хімічної сумісності для конкретного застосування.

Найпоширенішими матеріалами прокладки для плоских фланців є гума, PTFE, спіральна намотка та металева оболонка. Гумові прокладки використовуються в системах низького тиску та низьких температур, наприклад у водопроводах і повітропроводах. PTFE прокладки використовуються в хімічних додатках, де потрібна стійкість до агресивних рідин. Спіральні намотані прокладки використовуються в системах високого тиску та високих температур, таких як парові та вуглеводневі лінії. Прокладки з металевою оболонкою використовуються в найскладніших сферах застосування, де потрібні найвищі рівні стійкості до температури та тиску. У наведеній нижче таблиці порівнюються основні властивості цих прокладочних матеріалів.

Матеріал прокладки Максимальна температура (°C) Максимальний тиск (бар) Хімічна стійкість Типове застосування
Гума (NBR) 100 16 Добре (вода, олія) Вода, повітря, пара низького тиску
PTFE 260 40 Чудово Хімічна обробка, харчові продукти
Спіральна рана 500 100 Дуже добре Пара, вуглеводні, високий тиск
Металева оболонка 600 150 Чудово Висока температура, високий тиск

У Wenzhou Longan Flange Co., Ltd. ми не виробляємо прокладки, але ми тісно співпрацюємо з нашими клієнтами, щоб гарантувати, що обрана ними прокладка сумісна з нашими плоскими фланцями. Ми надаємо детальні розміри поверхні фланця, включаючи висоту рельєфу та обробку поверхні, які є критичними для правильного кріплення прокладки. Ми також надаємо вказівки щодо напруги стиснення прокладки та моменту затягування болтів на основі рекомендацій виробника прокладки. Наша мета — забезпечити, щоб уся система болтових з’єднань — фланець, прокладка та болти — працювала разом для досягнення надійного ущільнення.


4. Обробка поверхні фланця: чому шорсткість поверхні є критичним параметром

Оздоблення поверхні фланця є критичним параметром, який часто не враховується. Прокладка повинна відповідати нерівностям поверхні фланця, щоб створити ущільнення. Якщо поверхня занадто шорстка, прокладка може не заповнити глибокі западини, і може залишитися шлях витоку. Якщо поверхня надто гладка, прокладка може не схопитися за поверхню, і вона може зісковзнути або видавитися під тиском. Оптимальна обробка поверхні – це баланс між цими двома крайнощами. Для більшості матеріалів прокладок рекомендована шорсткість поверхні Ra від 3,2 до 6,3 мікрометрів. Зазвичай це досягається механічною обробкою поверхні фланця з зубчастим або концентричним малюнком канавок, відомим як «фонографічне» покриття.

Фонографічне покриття визначено такими стандартами, як ASME B16.5 та EN 1092-1. Оздоблення створюється інструментом, який вирізає суцільну спіральну канавку на поверхні фланця. Глибина канавок і відстань контролюються для досягнення бажаної шорсткості. Малюнок канавок забезпечує серію виступів і западин, які прокладка може захопити. Це зчеплення запобігає вибуху прокладки під впливом внутрішнього тиску та допомагає підтримувати ущільнення під час термічного циклу. У таблиці нижче наведено рекомендовану обробку поверхні для різних матеріалів прокладки.

Матеріал прокладки Рекомендована шорсткість поверхні (Ra, мкм) Тип обробки
гумовий 3.2 - 6.3 Фонографічний (концентричний або зубчастий)
PTFE 1,6 - 3,2 Фонографічний або гладкий
Спіральна рана 3.2 - 6.3 Фонографічний
Металева оболонка 3.2 - 6.3 Фонографічний

На нашому заводі ми обробляємо всі наші плоскі фланці до заданої якості поверхні за допомогою токарних верстатів з ЧПК із точним інструментом. Ми перевіряємо обробку поверхні за допомогою профілометра та записуємо результати в нашу документацію контролю якості. Це гарантує, що кожен плоский фланець, який ми виготовляємо, забезпечує оптимальну поверхню для посадки прокладки. Ми також пропонуємо ряд покриттів для лицьової поверхні, включаючи гладку обробку, зубчасту обробку та обробку кільцевих з’єднань, щоб відповідати вимогам до різних типів прокладок і застосувань.


5. Послідовність затягування болтів і контроль якості

Послідовність затягування болтів є ще одним важливим фактором для досягнення надійного ущільнення. Якщо болти закручувати по черзі в довільному порядку, фланець буде перекошуватися, а стиснення прокладки буде нерівномірним. Це може призвести до витоку, навіть якщо кінцеві значення крутного моменту правильні. Правильною процедурою є затягування болтів у формі зірки або хреста за кілька проходів. Перший прохід має бути з низьким крутним моментом (зазвичай 30% кінцевого крутного моменту), щоб посадити прокладку та вирівняти фланці. Другий прохід має бути із середнім крутним моментом (зазвичай 60% кінцевого крутного моменту). Останній прохід має бути з повним крутним моментом, знову ж таки у формі зірки. Це поступове рівномірне затягування забезпечує рівномірне стиснення прокладки та те, що поверхні фланців залишаються паралельними.

Кількість проходів і конкретні значення крутного моменту залежать від розміру фланця, кількості болтів і матеріалу прокладки. Для великих фланців з великою кількістю болтів може знадобитися три або чотири проходи. Для невеликих фланців може бути достатньо двох проходів. У наведеній нижче таблиці наведені загальні рекомендації щодо послідовності затягування болтів.

Розмір фланця Кількість болтів Рекомендовані перепустки Модель крутного моменту
DN50 - DN100 4 - 8 2 візерунок зірка
DN150 - DN300 8 - 12 3 візерунок зірка
DN350 - DN600 12 - 20 3 - 4 візерунок зірка
> DN600 > 20 4+ Шаблон зірка, кілька етапів

Контроль якості необхідний для того, щоб переконатися, що процедура затягування виконана правильно. Після останнього проходження моменту затягування кваліфікований інспектор повинен перевірити момент затягування кожного болта за допомогою відкаліброваного динамометричного ключа. Інспектор також повинен перевірити зазор між гранями фланців у кількох точках по всьому колу, щоб переконатися, що фланці паралельні. Якщо зазор нерівний, необхідно послабити болти і повторити процедуру затягування. У Wenzhou Longan Flange Co., Ltd. ми надаємо нашим клієнтам докладні інструкції з монтажу та специфікації моменту затягування для кожного плоского фланця, який ми виготовляємо. Ми також пропонуємо навчання на місці та технічну підтримку, щоб допомогти нашим клієнтам отримати надійні ущільнювачі в їхніх критичних застосуваннях.


6. Часті запитання (FAQ)

Запитання 1. Який правильний момент затягування болтів для плоского фланця?

Відповідь: правильний момент затягування болта залежить від розміру болта, матеріалу болта, матеріалу прокладки та умов експлуатації. Зазвичай його вказує виробник прокладки або розраховує за формулою T = K × D × F, де K — коефіцієнт гайки, D — діаметр болта, а F — цільове натягнення болта. Ми надаємо детальні специфікації крутного моменту для кожного плоского фланця, який ми виготовляємо на Wenzhou Longan Flange Co., Ltd. Важливо використовувати відкалібрований динамометричний ключ і дотримуватися рекомендованої послідовності затягування.

Питання 2: Чому мій плаский фланець протікає навіть після того, як я затягнув болти до вказаного моменту?

Відповідь: Існує кілька можливих причин. Можливо, прокладка пошкоджена або виготовлена ​​з невідповідного матеріалу. Поверхні фланців можуть бути пошкоджені або мати неправильну поверхню. Болти можуть бути забруднені або неправильно змащені, що призводить до того, що коефіцієнт гайки відрізняється від припущеного значення. Фланці не можуть бути паралельними. Або умови експлуатації можуть перевищувати номінальний тиск або температуру прокладки. Щоб визначити першопричину, необхідна ретельна перевірка всіх компонентів і перевірка процедури встановлення.

Запитання 3: Яка різниця між рельєфною поверхнею та плоским фланцем?

Відповідь: плоский фланець з рельєфною поверхнею має невелике підняте кільце на лицьовій частині, тоді як фланець із плоскою гранню має повністю плоску поверхню. Піднята поверхня призначена для концентрації навантаження болта на прокладку, збільшуючи напругу ущільнення. Плоскі торцеві фланці використовуються з повнопрохідними прокладками та поширені в системах низького тиску та з чавунними або пластиковими фланцями. Вибір залежить від застосування та сполучного фланця.

Питання 4: Як часто слід повторно затягувати болти з плоским фланцем?

Відповідь: болти з плоским фланцем слід повторно затягнути після перших 24 годин роботи, особливо в умовах високої температури, де теплове розширення та розслаблення прокладки можуть спричинити втрату навантаження на болт. Після цього повторне затягування зазвичай виконується під час запланованих інтервалів технічного обслуговування, таких як щорічні зупинки. Частота залежить від критичності програми та умов експлуатації. Також рекомендується регулярна перевірка на наявність витоків.

Запитання 5: Який максимальний тиск може ущільнити плоский фланець?

Відповідь: Максимальний тиск, який може ущільнити плоский фланець, залежить від параметрів фланця, матеріалу прокладки та навантаження на болт. Наприклад, плоский фланець класу 150 зі спіральною прокладкою може ущільнювати до 20 бар за температури навколишнього середовища. Фланець класу 300 може ущільнювати до 50 бар. Вищі тиски вимагають вищих параметрів фланців і міцніших матеріалів для прокладок. На нашому заводі ми виготовляємо плоскі фланці в різних класах тиску, щоб відповідати вимогам різних застосувань.


7. Висновок

Досягнення надійного ущільнення за допомогою болтового плоского фланця є проблемою системної інженерії. Це вимагає правильного поєднання навантаження болта, стиснення прокладки, жорсткості фланця та обробки поверхні. Кожен із цих факторів необхідно ретельно визначити та контролювати, щоб гарантувати, що прокладка залишається в стані стиснення протягом усього терміну служби з’єднання. Навантаження на болт має бути достатнім, щоб стиснути прокладку, але не настільки, щоб пошкодити прокладку або фланець. Прокладка має бути сумісною з технологічною рідиною та здатною витримувати робочу температуру та тиск. Поверхні фланців повинні бути плоскими та мати правильну обробку поверхні, щоб прокладка могла відповідати та зчепитися. А болти потрібно затягувати в правильній послідовності, щоб забезпечити рівномірний розподіл навантаження. Наша фабрика Wenzhou Longan Flange Co., Ltd. виробляє плоскі фланці більше двох десятиліть, і ми глибоко розуміємо ці фактори. Наші фланці мають точну механічну обробку, щоб забезпечити належне прилягання та розподіл навантаження, і ми надаємо нашим клієнтам технічну підтримку, необхідну для досягнення надійних ущільнень.

Незалежно від того, чи проектуєте ви нову систему трубопроводів, чи ремонтуєте існуючу, ми запрошуємо вас зв’язатися з нами, щоб обговорити ваші вимоги до плоских фланців. Наша команда інженерів може допомогти вам вибрати правильний фланець для вашого застосування, надати характеристики крутного моменту та запропонувати вказівки щодо вибору та встановлення прокладки. Ми прагнемо надавати нашим клієнтам продукцію найвищої якості та найкращий сервіс.

Зв'яжіться з Wenzhou Longan Flange Co., Ltd. сьогодніщоб обговорити ваші вимоги до плоских фланців і дізнатися, як наші продукти можуть допомогти вам досягти надійного ущільнення у ваших критичних застосуваннях.

Схожі новини
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies. Privacy Policy
Reject Accept